
Curado UV por catéter: Cómo lograr adhesiones fijantes y repetibles
Un enlace puede parecer completamente curado, pero tener una zona adhesiva subexpuesta. Especialmente cerca de las uniones de tubos, conectores y núcleos de catéter, superficies curvas y componentes superpuestos pueden impedir la penetración de la luz ultravioleta.
El curado UV de catéteres no se trata solo de ahorrar tiempo en el curado con adhesivo para los fabricantes de dispositivos médicos. El proceso debe lograr una buena unión de forma constante y no dañar las partes poliméricas sensibles.
Eso debe controlarse cuidadosamente teniendo en cuenta la compatibilidad de adhesivos, la distribución de la luz, las condiciones de exposición y la validación de la producción.
Curado UV por catéter – ¿Qué es?
El curado UV por catéter es una técnica de recubrimiento fotoquímico que se utiliza para curar adhesivos compatibles curables con UV en el área médica al montar catéteres médicos.
Existen muchas aplicaciones para adhesivos curables por UV, como unir tubos de catéter a hubs, conectores y otras partes del dispositivo. Exponerla a la luz UV / UV cercana adecuada desencadenar el proceso de polimerización, como resultado de lo cual se forma una unión.
El curado con LED UV ofrece una ventaja sobre algunos procesos de curado térmico, ya que es posible exponer de forma localizada y controlar el tiempo de curado con gran precisión.
Pero, si la unión debe curarse correctamente, se necesita más que iluminación. El adhesivo elegido debe ser sensible a la longitud de onda emitida y la energía debe alcanzar toda la zona a unir.
Introducción de UVET aTecnología LED UV para dispositivos médicosconduce a una aplicación más amplia en la unión y ensamblaje médico.
Conoce las principales zonas que causan problemas de unión con catéter.
Diversas partes de un catéter presentan diversos problemas de curación.
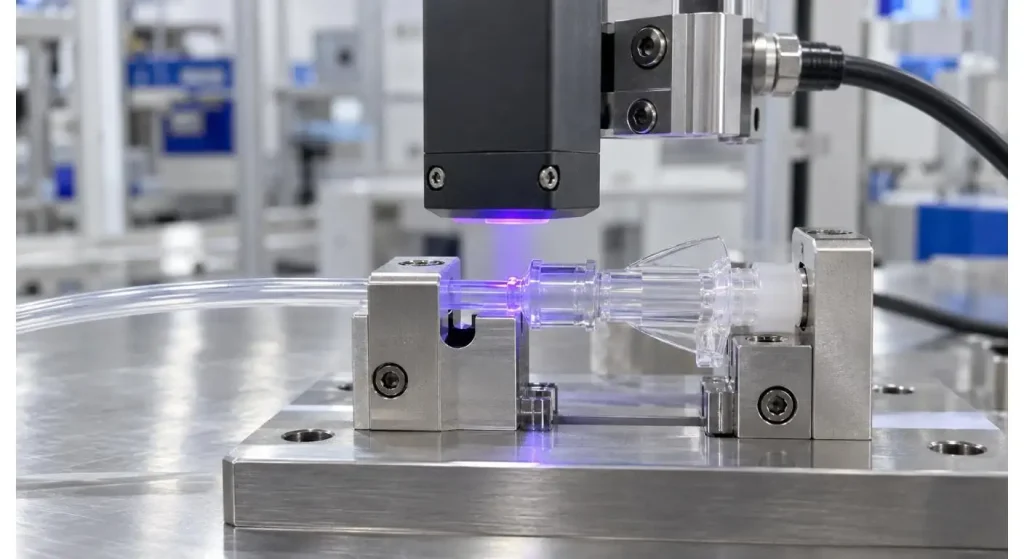
Los conectores catéter-hub pueden tener adhesivo en las partes cilíndricas superpuestas. Ciertas zonas adherentes pueden estar expuestas a la radiación UV, otras solo parcialmente expuestas.
Los conectores de tubería pueden añadir algo de complejidad, ya que la geometría, el grosor del tubo y la transparencia del polímero afectan a la cantidad de luz que llega al adhesivo.
Cuando las áreas de unión o recubrimiento están expuestas a lo largo de un largo trayecto, una fuente de irradiación alargada podría ser una opción eficiente a considerar. Las juntas circulares pequeñas, en cambio, podrían ser susceptibles de exposición multidireccional o de un sistema especial de curado enfocado.
Antes de elegir un sistema de curado UV, los ingenieros deben saber cuál unión es la más difícil de iluminar.
Un curado superficial satisfactorio no garantiza que el adhesivo bajo una pieza aplicada se haya curado correctamente.
| Ubicación de unión | Riesgo principal de exposición | Evaluación recomendada |
| Articulación catéter-cubo | Adhesivo oculto | Comprobar el acceso UV dentro de la superposición |
| Conector de tubo | Sombra parcial | Verificar la exposición circunferencial |
| Junta de tubo transparente | Pérdida de transmisión UV | Medición de la transmisión a través del material |
| Enlace longitudinal | Iluminación desigual | Evaluar la exposición a lo largo de la duración del bono |
| Pequeña unión de precisión | Haz UV desalineado | Verifica la repetibilidad de la luminaria |
Asigna la química adhesiva a la longitud de onda UV.
Las longitudes de onda capaces de polimerizar eficazmente dependen de la formulación adhesiva.
Muchos fabricantes de dispositivos médicos prueban adhesivos curables por UV o luz visible en función de su capacidad para adherirse al sustrato, la resistencia del enlace y el tiempo de procesamiento y la seguridad documentada para uso biológico.
Las longitudes de onda típicas de los LED UV utilizados en la industria son 365 nm, 385 nm, 395 nm y 405 nm.
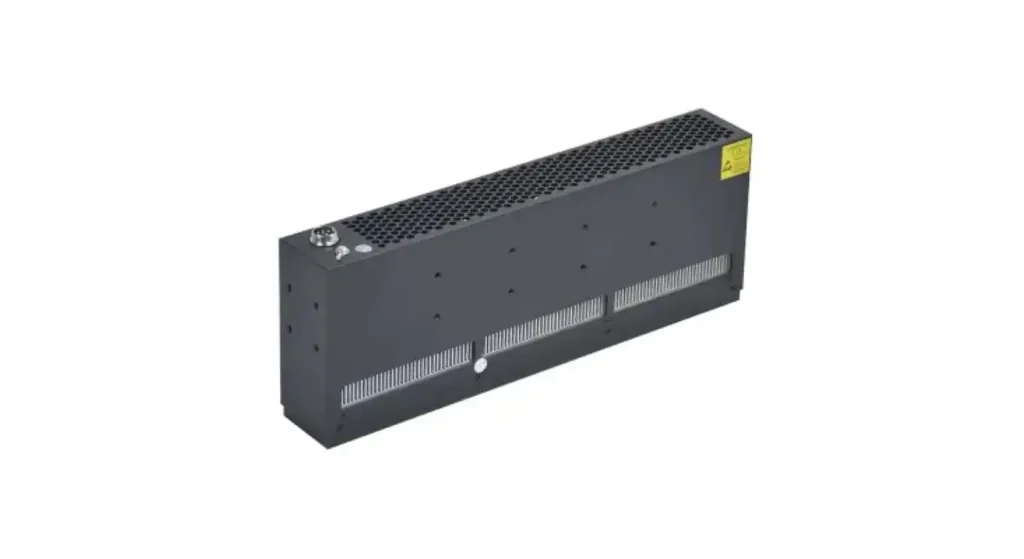
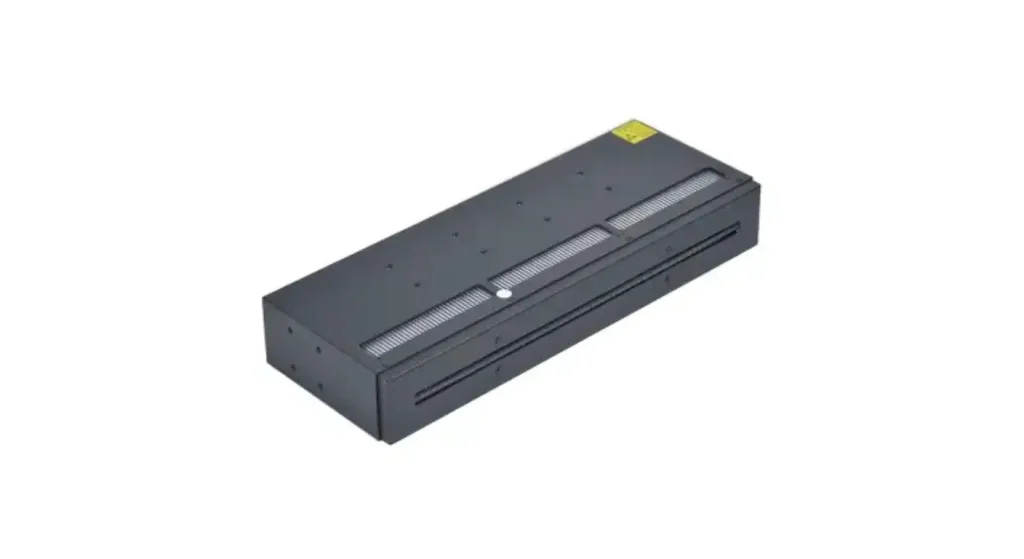
UVET'sLuz de curado lineal LED UVes capaz de configuraciones de longitudes de onda separadas para diversos materiales fotosensibles.
La serie UVSS-60N3 tiene un área de irradiación de 300 × 10 mm y puede utilizarse de forma refrigerada por ventilador, lo que puede considerarse una posible solución para regiones de exposición alargadas en un diseño de producción automatizado.
Pero solo con la selección de longitud de onda, no se puede determinar la compatibilidad del adhesivo. Las condiciones de curado recomendadas para el adhesivo deben asegurarse con el fabricante del adhesivo y el ensamblaje de unión debe ser verificado experimentalmente por los ingenieros.
Evita el sombreado y el curado incompletos
Uno de los principales problemas para la curación UV de catéteres es el sombreado.
Si los componentes opacos (paredes gruesas de polímero o elementos de conectores) bloquean el camino de la luz, el adhesivo bajo los componentes opacos puede no recibir suficiente energía UV.
La reducción de transmisión es posible en ciertas longitudes de onda, incluso cuando un material es transparente. Sin embargo, esto no implica que una transparencia visible sea igual a una transmisión UV efectiva.
Algunas soluciones a este problema son la rotación del catéter durante la exposición, el cambio del ángulo de la fuente de luz y múltiples irradiaciones (exposiciones) desde diferentes ubicaciones.
Un segundo proceso de curado puede ser beneficioso para algunos conjuntos si la luz UV no puede llegar a la imprimación.
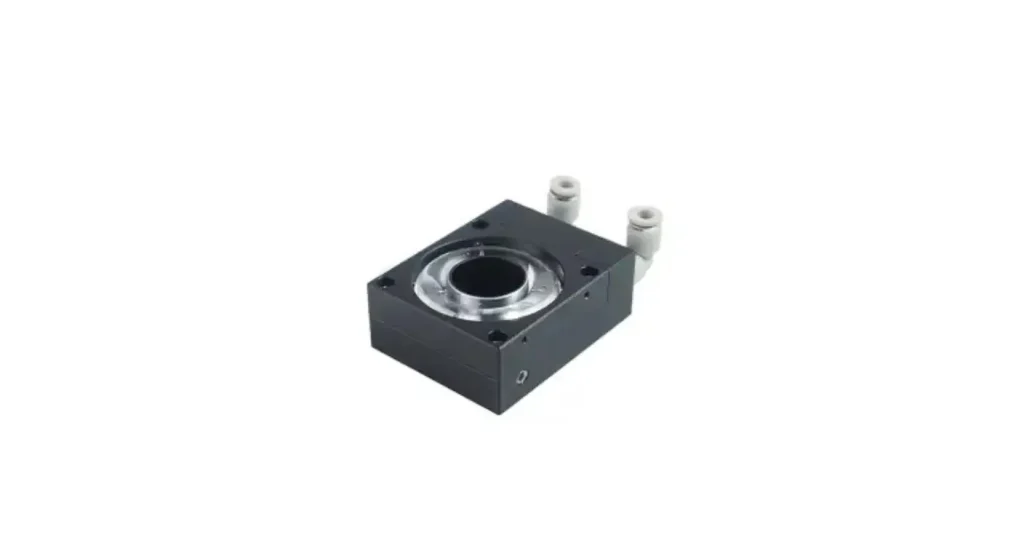
Además, UVET cuenta con unaDispositivo de curado con LED UVcon disposición de irradiación tipo anillo que puede evaluarse para obtener piezas cilíndricas adecuadas.
La configuración correcta debe elegirse según la geometría de las uniones y probarse según la aplicación.
Monitoriza y regula la exposición sin dañar los materiales del catéter.
El proceso de curado debe suministrar suficiente energía para polimerizar el adhesivo sin afectar las propiedades del material en el catéter.
Algunos materiales termoplásticos, recubrimientos o tolerancias dimensionales pueden verse influenciados por una exposición excesiva a la luz y/o un aumento de temperatura.
La cantidad de UV depende de la cantidad de UV presente en el adhesivo y del tiempo efectivo de exposición.
El mayor riesgo de exposición debe determinarse a la distancia de trabajo adecuada y no solo por la salida indicada de la lámpara.
Los ingenieros también deben tener en cuenta la velocidad de rotación del catéter, la posición del soporte y la temperatura para un funcionamiento a largo plazo.
Los sistemas LED UV no son completamente libres de calor, pero la acumulación de estrés térmico innecesario se minimiza mediante una exposición controlada y un enfriamiento adecuado para conjuntos sensibles al calor.
Construir un proceso de producción repetible
Un buen vínculo entre laboratorio no equivale necesariamente a un proceso de fabricación estable.
Producción: Las diferencias en la cantidad de adhesivo, la alineación de los componentes y las distancias a la fuente de luz pueden influir en el proceso de curado.
Los accesorios de catéter deben diseñarse para no comprimir ni deformar los tubos flexibles, pero mantener el soporte en su lugar.
Ciclos de exposición definidos y dispositivos de rotación controlada e interconectados pueden utilizarse para mejorar la repetibilidad en sistemas automatizados.
El equipo de curado también debe ser monitorizado para detectar cambios en la salida y contaminación óptica.
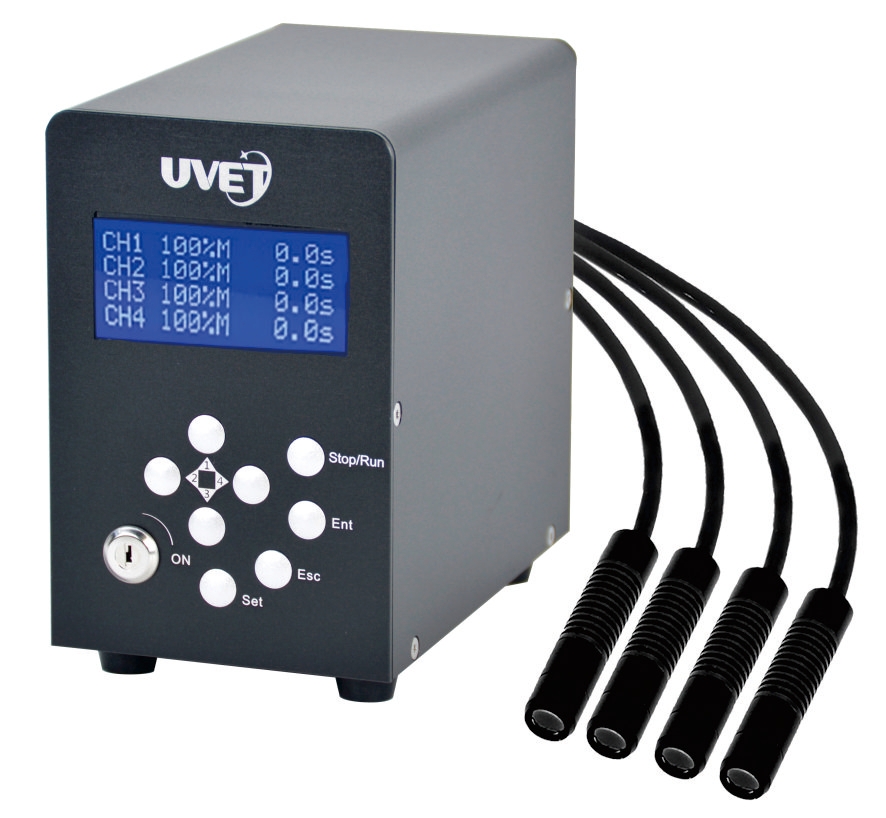
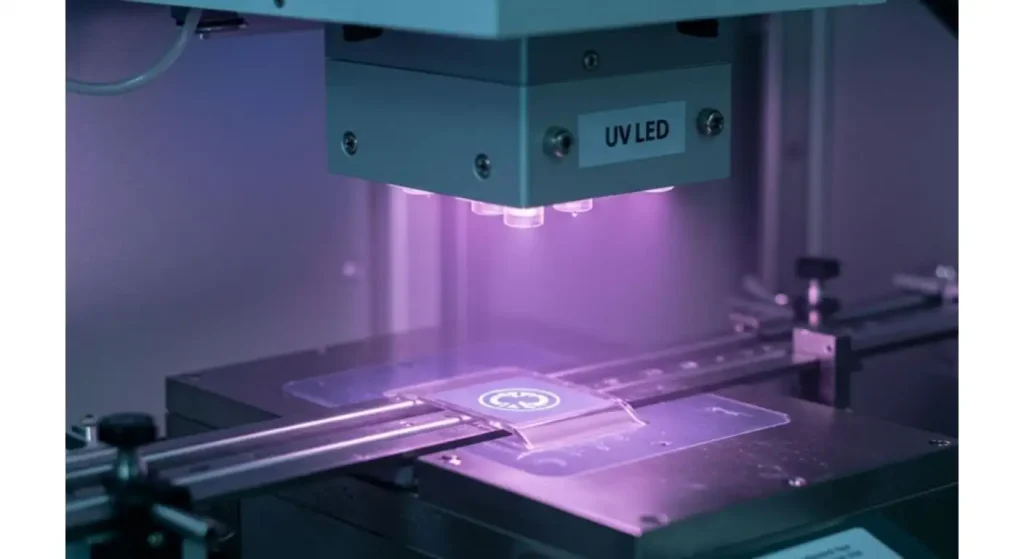
UVET'sSistema de curado puntual UV LEDes una alternativa a la configuración de luz enfocada para ubicaciones de unión de precisión donde la fuente lineal puede no ser adecuada.
Al decidir la selección del equipo, debe adoptarse el diseño real de la junta, en lugar de usar una geometría de lámpara para cada conjunto de catéter.
Confirma la calidad de la unión y la fiabilidad del proceso.
Los fabricantes de catéteres médicos deben disponer de datos objetivos que demuestren que el mecanismo de curación logra unirse aceptables una y otra vez.
Aunque los defectos evidentes se identifican fácilmente por la apariencia visual y la adherencia superficial, el curado completo y la integridad de la unión a largo plazo no pueden determinarse por estos factores.
Dependiendo del diseño del dispositivo, puede haber varias pruebas relevantes, como pruebas de tracción o de tirón, pruebas de fuga, inspección de juntas y verificación dimensional.
Los escenarios ideales de calificación de procesos son extremos en condiciones de funcionamiento como la salida mínima esperada de UV, la variación de posicionamiento y el grosor máximo del adhesivo.
Los fabricantes deben tener criterios de aceptación documentados y mantener registros de proceso adecuados.
Cuando corresponda, la compatibilidad entre biocompatibilidad y esterilización debe probarse por separado para el producto final. El curado con adhesivo UV no garantiza la esterilidad ni el cumplimiento normativo.
| Ítem de validación | Método de verificación | Enfoque de aceptación |
| Exposición a los rayos UV | Radiómetro calibrado | Rango de dosis validado |
| Resistencia de la unión | Ensayo de tracción definido | Cumple con el requisito de resistencia |
| Integridad del sello | Prueba de presión o de fuga | No hay fugas inaceptables |
| Estabilidad dimensional | Inspección posterior al curado | Dentro de la tolerancia especificada |
| Repetibilidad del proceso | Ensayos multilote | Resultados aprobados consistentes |
| Trazabilidad | Récords de producción | Historial completo de procesos |
Conclusión
La clave para un curado UV exitoso con catéter es iluminar con suficiente luz todas las zonas adhesivas críticas, y no solo seleccionar una fuente UV de alta potencia.
El resultado final depende de la química del adhesivo, la geometría de las uniones cilíndricas, las condiciones de exposición y la repetibilidad de la producción.
Los fabricantes de dispositivos médicos pueden crear un proceso de ensamblaje de catéteres más controlado determinando qué áreas están sombreadas y seleccionando equipos de curado adecuados, además de probar enlaces completados en condiciones reales de fabricación.
Preguntas frecuentes
P1. ¿En qué aplicaciones entra en juego el proceso de curado UV por catéter?
Curado de adhesivos compatibles en tubos de catéter, conjuntos de núcleo/conector. Se utiliza una exposición controlada a la luz para asegurar una unión precisa en la fabricación de dispositivos médicos.
P2. ¿Qué longitud de onda UV debería usarse para la unión del catéter?
Las opciones comunes incluyen 365 nm, 385 nm, 395 nm y 405 nm. La química del adhesivo y la transmisión a través de las piezas ensambladas determinan la longitud de onda correcta.
P3. ¿Es eficaz la luz UV para curar adhesivo en un núcleo de catéter?
Solo bajo la condición de una iluminación adecuada del adhesivo. Algunos componentes pueden ser opacos o solapados, lo que requiere un esquema de exposición diferente y/o un proceso adicional de curado.
P4. ¿Se podría usar el curado con LED UV para catéteres sensibles al calor?
Puede ser aceptable ya que la exposición está contenida y es manejable. Pero, en el procesamiento real, estos factores deben confirmarse en términos de temperatura y estabilidad del material.
P5. ¿Cómo se puede verificar la calidad del curado UV de un catéter?
Los fabricantes utilizan pruebas adecuadas de resistencia de unión, fugas, dimensiones y cualificación del proceso. Los criterios de aceptación variarán según el propósito del uso del catéter y su diseño.
Share on Social:


